做过微缩的人都知道,最耗时的往往不是那几栋主楼,而是重复出现的小东西:一扇窗、一片瓦、一级台阶、一把椅子。主楼一栋只做一次,可以慢慢抠;这些构件在一套街区或沙盘里可能要做几十上百个,一个个手搓,工期和成本都撑不住。批量成型工艺就是解决这个问题的。
先数清楚要做多少个
工艺选型的第一步不是选设备,是数数。同一个构件要做几件,直接决定了用哪种方式划算。
只做一两件的,手做最快,改起来也方便。做十几件的,翻模开始划算,因为模具是一次性投入、后面单件成本很低。做到几十上百件的,要么开更耐用的模具,要么上数控或者 3D 打印,让机器去重复。
我们接一个街区微缩时,会先出一张构件统计表:列清每种构件的名称、数量、尺寸、可见面。可见面这一列很关键,那些藏在内部的构件没必要做精细,省下来的工时可以放到观众会凑近看的部位。
翻模:数量上来之后的主力
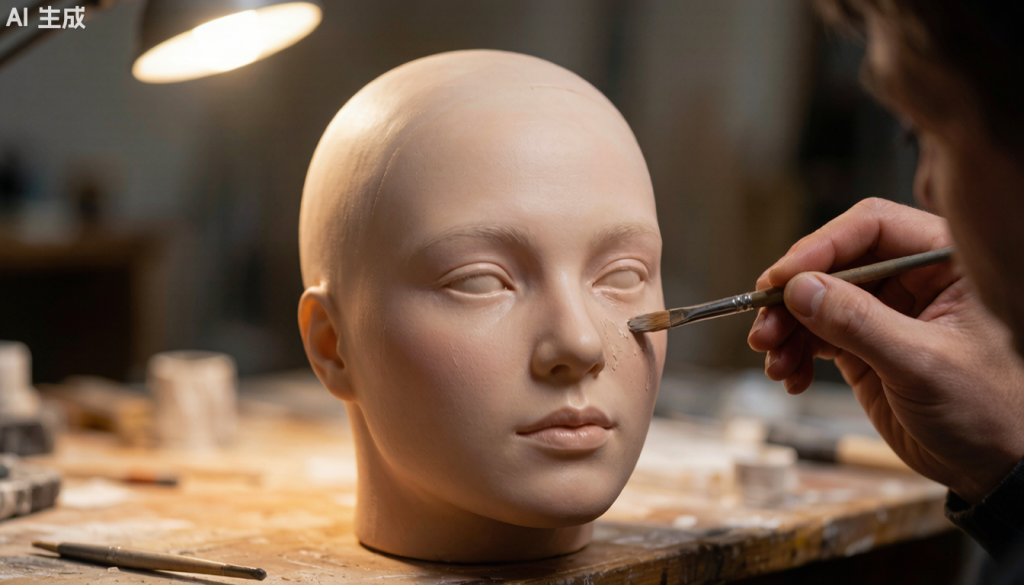
翻模的原理不复杂,先做一个原型,再用硅胶翻出阴模,然后往模具里灌树脂或石膏,脱模后上色。它的优势是单件成本低、形状还原准、材料选择多。
原型怎么做很讲究。原型可以手雕,也可以用数控雕刻。手雕的原型有人味,边角有自然的起伏;数控的原型尺寸稳定,做一批一模一样的窗框特别省心。实际项目里两种常混着用:主楼层的手工感部位用手雕原型翻模,重复率高的标准构件(门板、栏杆、拱券)用数控开原型。
模具的选择看两个数字:要复制的件数和构件的精细程度。硅胶模适合形状复杂、有倒扣的部位,它能弹性脱模;但硅胶模寿命有限,灌了几十次之后细节开始糊。所以大批量件的做法是先做硅胶阴模,再用这个阴模翻出一个硬质母模,然后用硬质模具去做量产。关于这一套流程的入门做法,可以看翻模工艺入门:硅胶模具复制人物头部。
树脂浇注还有两个坑。一个是气泡,浇注前要抽真空或者用压力罐,不然构件表面会出现针眼。另一个是收缩,树脂固化会缩,厚薄不均的构件缩得不一样,容易翘。做薄片类的构件(瓦片、窗棂)尤其明显,一般要靠加填充或者调整固化制度来控制。
3D 打印:复杂形状和单件的解法
3D 打印进入微缩领域之后,解决的主要是两类问题:一是形状复杂到模具开不出来的,比如镂空的斗拱、扭曲的枝干、带内腔的构件;二是只做一两件但精度要求高的异形件。
光固化(SLA/DLP)是微缩场景里用得最多的,因为精度够、表面平。层厚做到 0.05 毫米以下,小构件的细节基本能出来。它的短板也明显:单件成本比翻模高,尺寸受限,而且件大了容易变形,所以大尺度的楼房通常要拆成片再拼。
打印出来的件不能直接用,后面还有几步:清洗掉残留树脂、二次固化、打磨支撑点、补缝。瓦片这类需要大批量的构件,用打印当原型再翻模,比直接打印一堆要快也要省。这种方法在微缩建筑构件怎么做:梁柱、门窗、瓦片的加工与拼装里也提过。
一张表选工艺
按实际经验,大致的判断是这样:单件、异形、精度要求高 → 3D 打印;十几件、形状规则 → 硅胶翻模;几十件以上、标准构件 → 硬质模具量产或者数控批量加工;只有几件、形状随意 → 手做最省。
这里还有个隐性成本要算进去:后处理。翻模件要修边、补气泡、上色;打印件要洗、要固化、要打磨。看着单件便宜,后处理人工加上去,账就变了。所以选工艺不能只看材料费。
和整体比例的关系
构件工艺还要服从整体比例。做 1:50 的展陈级模型,构件的榫卯结构、窗棂分格都看得见,必须做出来;做 1:500 的规划沙盘,一扇窗可能只有一毫米宽,这时候做精细结构反而浪费,不如用蚀刻片或者直接印在面上。同一套沙盘里的构件精度要统一,不然细的地方特别细、粗的地方特别粗,整体看着会散。关于比例怎么定,参考微缩场景的比例体系:1:20 到 1:200 分别适合什么。
工期怎么排
批量构件的工期卡在两头:原型和模具。原型定稿前,后面所有工序都不能动,所以原型确认要留足时间,甲方改一次原型,模具就得重来。模具开好之后,浇注和脱模是可以并行的,几套模具同时灌,产量能翻上去。
真正的瓶颈常在干燥和固化。树脂浇注件要等固化,打印件要二次固化,上色要等漆干。这些等待期不好压缩,安排的时候要把它算进总工期,别全压在最后一周。
别忘了做备用件
批量成型有一个现实问题:模具和打印都是有不良率的。翻模件会出现气泡、缺角、色差;打印件会出现层纹过重、支撑点崩边、局部变形。所以每种构件多做几件备用,是行业里的常规做法,通常按需求量的百分之五到十加做。
备用的价值在安装阶段才显现。街区的窗框有几十个,装到一半发现有三个尺寸偏了,如果手上没有备份,要么等重新做,要么现场硬改,两个选择都要付出工期代价。尤其是开街、开展这类有硬性交付日期的项目,备用件相当于是买了一份工期保险。
还有一类要单独说的是易损件。屋脊的瓦当、栏杆的立柱、悬挑的斗拱,这些部位突出、受力集中,在运输和安装中容易磕碰,备用量要更高一些。到了后期养护阶段,这些件如果脱落或者断裂,有备用件就能直接换,不用重新开模。
小结
微缩构件批量成型没有万能工艺,先数数量、看形状、算后处理,再选翻模还是打印。原型和模具是工期与质量的两个关键节点,前面对齐了,后面才顺。工艺选对的核心判断标准只有一条:在观众看得见的距离上,细节够不够,成本划不划算。